
Pourquoi l’automatisation dépend encore de la discipline en atelier
Un fabricant de produits secondaires du bois sait généralement où l’automatisation posera problème avant même l’arrivée d’un robot, d’un scanneur ou d’une cellule d’usinage à imbrication. Les difficultés sont déjà visibles : lancements de travaux en retard, modifications de gabarits non documentées, gestion des exceptions, retards en finition, révisions liées à l’installation, temps de réponse de la maintenance et savoir-faire de production détenu par quelques employés expérimentés.
Une nouvelle cellule rend simplement ces habitudes plus difficiles à ignorer.
La modernisation à l’épreuve de la réalité de l’atelier
Les fabricants canadiens d’armoires, de menuiserie architecturale, de meubles, de présentoirs commerciaux et d’ouvrages architecturaux en bois subissent des pressions pour se moderniser. Beaucoup disposent d’une demande soutenue, composent avec un marché du travail serré et répondent à des clients qui exigent des délais plus courts pour des produits de plus en plus personnalisés. Robots, capteurs, logiciels de simulation, vision industrielle, optimisation CNC et apprentissage automatique ont tous un rôle à jouer. Le véritable défi consiste toutefois à intégrer ces outils dans des usines construites autour du savoir local, des ajustements manuels, des variations de matériaux et de routines bien établies.
Dans « How Smaller Manufacturers Can Upgrade Their Tech », Willy C. Shih et Ali Shakouri soutiennent que la régionalisation des chaînes d’approvisionnement après la pandémie a créé de nouvelles ouvertures pour les petites et moyennes entreprises manufacturières nationales. Pour les fabricants canadiens de produits secondaires du bois, cette occasion est moins liée au volume de produits de base qu’au travail sur mesure : cuisines, mobilier institutionnel, agencements, composants de mobilier et intérieurs architecturaux qui reposent sur la précision des mesures, la qualité de finition et la fiabilité des livraisons. Bon nombre d’entreprises ont survécu aux vagues d’impartition antérieures, mais une croissance lente les a laissées avec de l’équipement vieillissant et peu de raisons d’investir dans de nouveaux outils numériques.
Là où l’automatisation révèle les faiblesses
La première contrainte est souvent la confiance. Shih et Shakouri soulignent que les petits fabricants hésitent à modifier des procédés qui fonctionnent depuis des années, surtout lorsque les clients continuent d’exercer une pression sur les coûts et que les nouvelles technologies exigent des compétences peu familières. Une cellule de fabrication d’armoires peut dépendre de vérifications manuelles qu’un opérateur expérimenté effectue rapidement. Une zone de finition peut reposer sur le jugement d’une seule personne pour le séchage, le lustre ou l’agencement des couleurs. Un superviseur peut gérer l’ordonnancement à l’aide d’un tableur parce que le système officiel ne reflète pas les prises de mesures tardives sur chantier, les dessins révisés, les substitutions de quincaillerie ou les matériaux manquants.
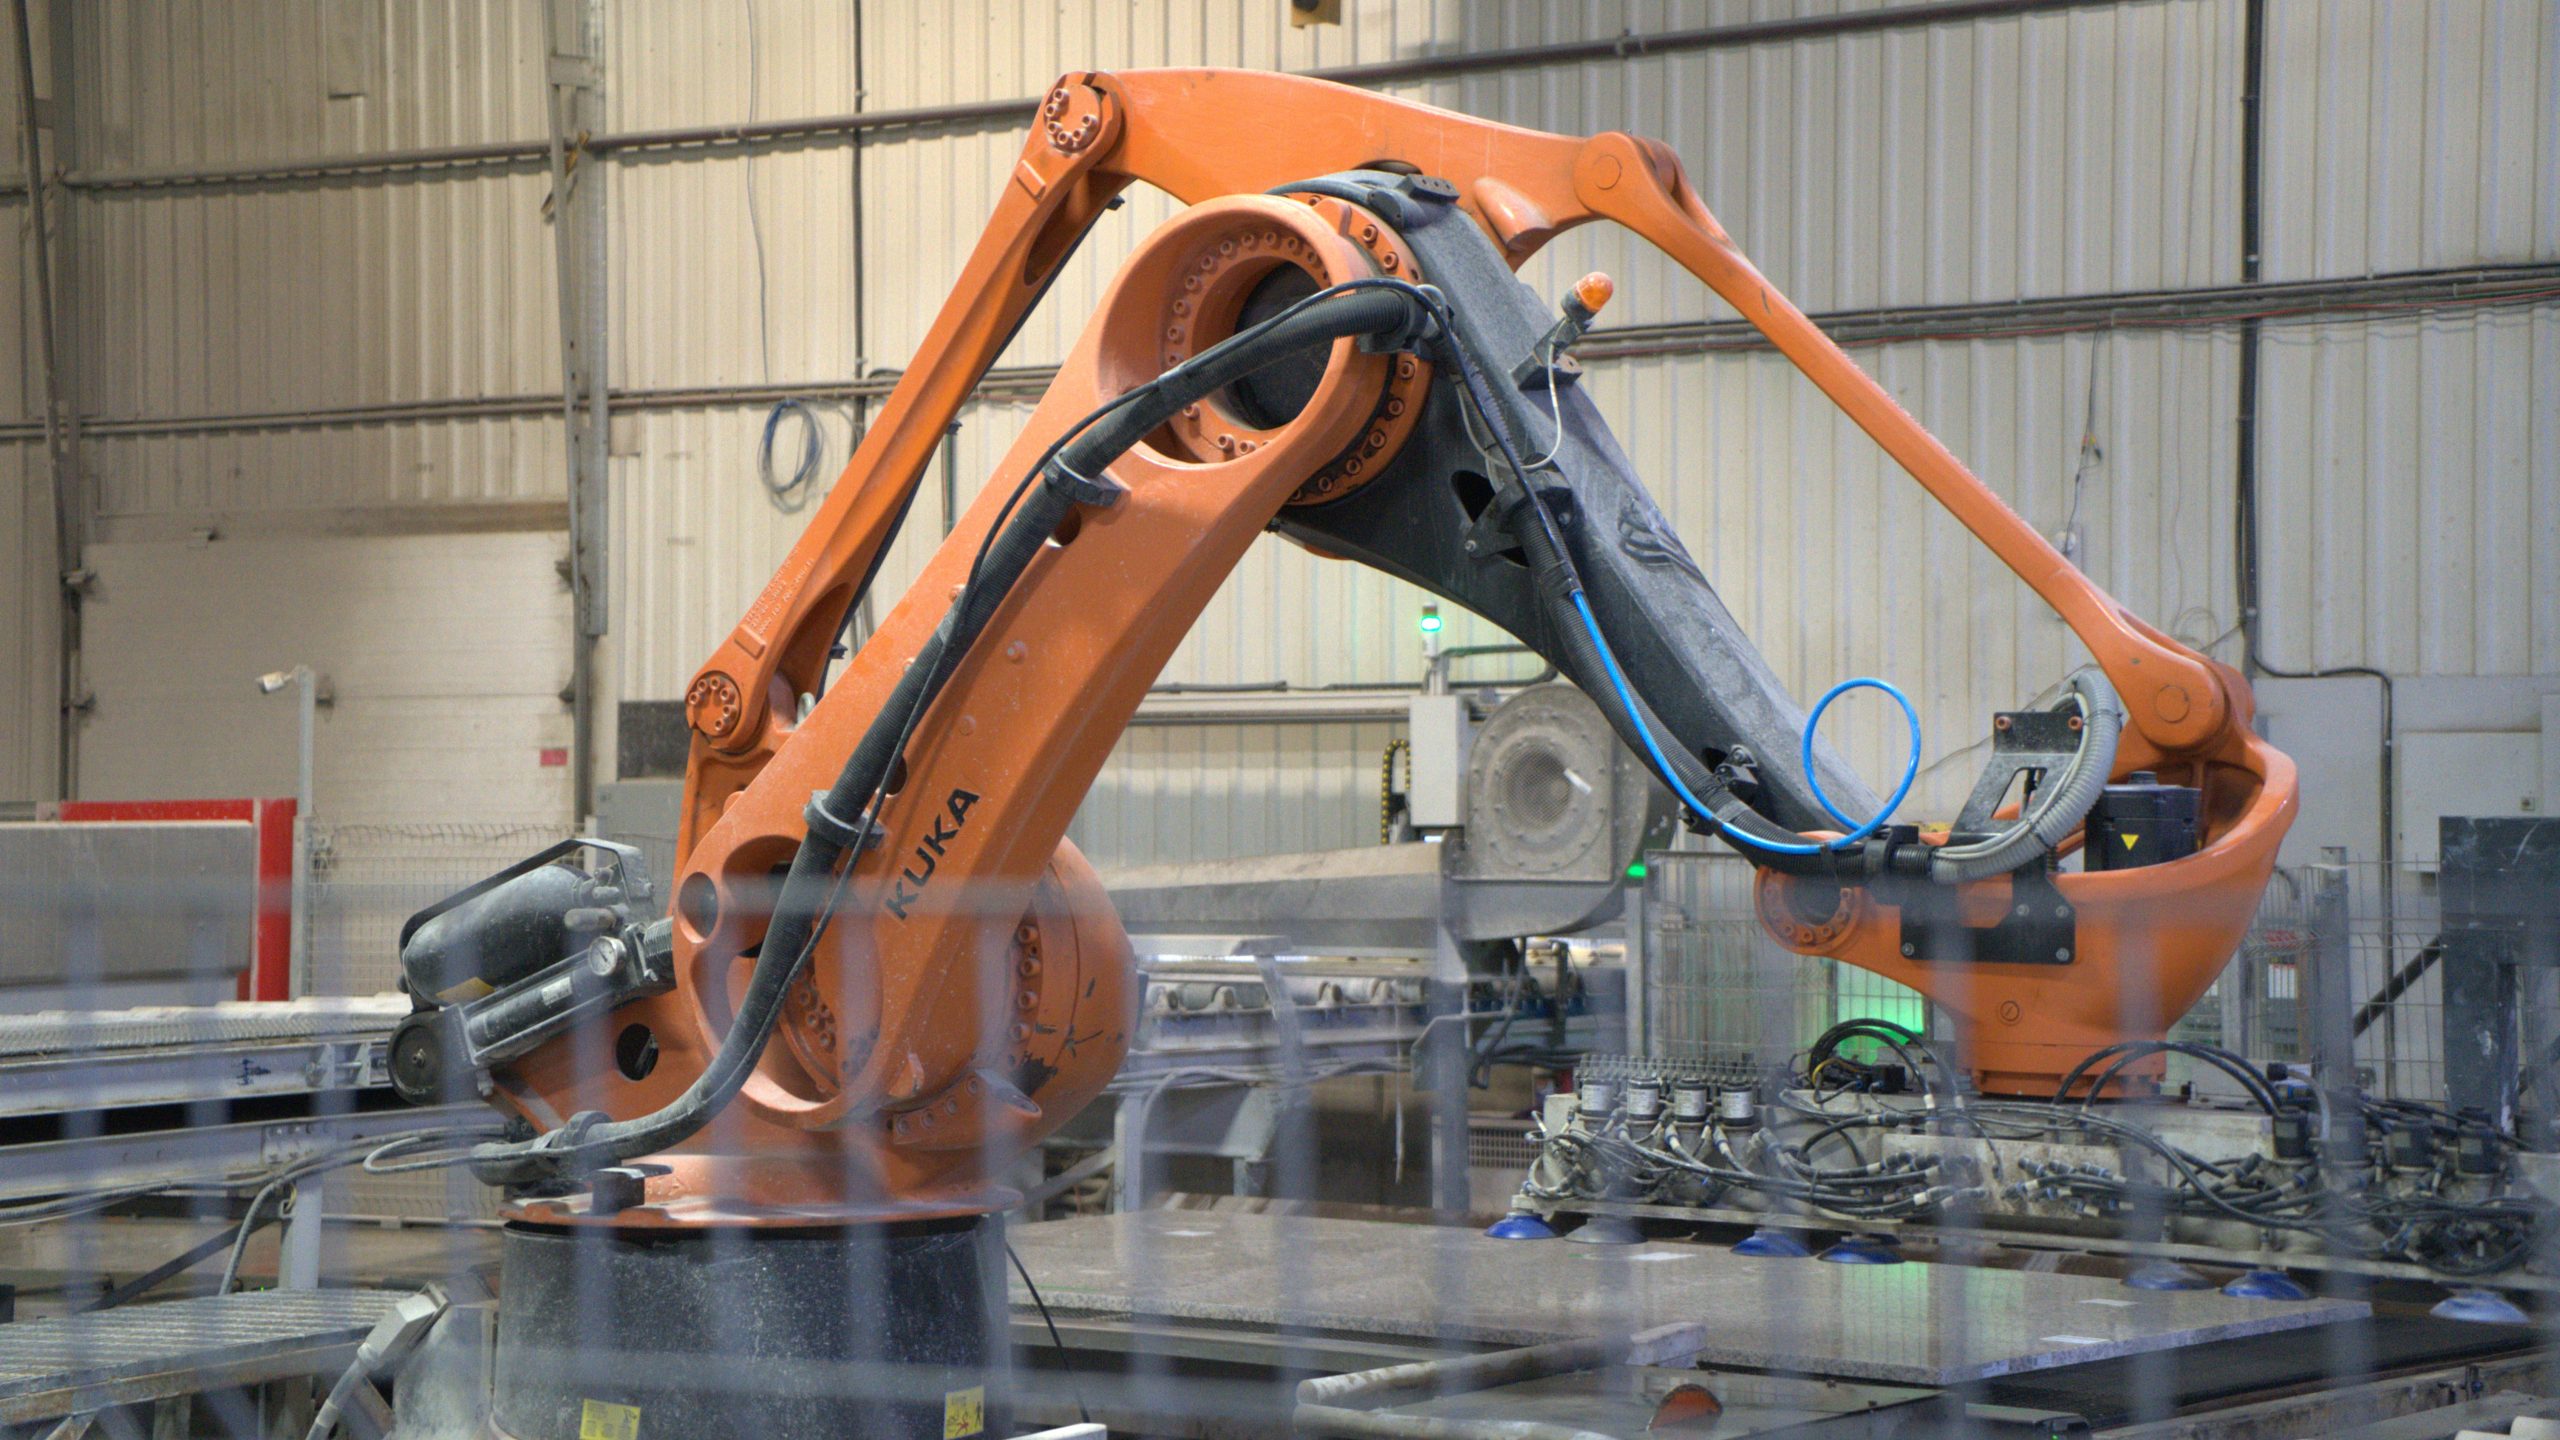
L’automatisation met ces correctifs locaux sous pression. Un robot qui charge des panneaux ou des pièces a besoin d’une présentation prévisible, de programmes stables, de procédures de reprise claires et de quelqu’un qui sait quoi faire lorsque la cellule s’arrête. Un système de vision industrielle a besoin d’un éclairage constant, de données propres et d’un consensus sur ce qui constitue un défaut. Un jumeau numérique ou une simulation de production exige une discipline de procédé suffisante pour que le modèle puisse décrire le travail réel. Dans la fabrication du bois, cela signifie aussi tenir compte du grain, du rendement des panneaux, de la manutention des placages, de la qualité des chants, des contraintes de finition et de la séquence entre la production en atelier et l’installation.
Steffen Fuchs, Ani Kelkar et Ben Armstrong avancent un argument semblable dans « How to Successfully Automate in Manufacturing ». Ils décrivent Rimeco, un fabricant de l’Ohio qui faisait face à une forte demande après la pandémie, mais à un manque de main-d’œuvre. L’entreprise a déployé un robot pour charger et décharger des pièces de machine. Les employés n’ont pas adopté le système, le robot s’est bloqué et l’entreprise a constaté qu’elle ne possédait pas les capacités de programmation et de modification des procédés nécessaires pour rendre l’installation utile. Rimeco a par la suite repris son projet d’automatisation avec une attention accrue de la direction et un plan d’exploitation plus délibéré.
Commencer par le travail
Ce scénario est familier dans les ateliers de transformation du bois. Un projet pilote fonctionne dans un essai restreint, puis peine à suivre lorsqu’il est exposé à la variabilité de la production. Les dirigeants peuvent s’attendre à des économies de main-d’œuvre. Les ingénieurs ou les programmeurs peuvent se concentrer sur la performance technique. Les opérateurs peuvent craindre que le nouveau système rende leur travail plus difficile ou moins sûr. Les finances peuvent mesurer la rentabilité de façon trop étroite. La maintenance peut hériter d’équipements qu’elle n’a pas contribué à définir. Le projet peut être techniquement plausible tout en n’ayant pas de responsable stable.
Les efforts d’automatisation réussis commencent généralement par le travail lui-même. Qu’exige la tâche de la part des opérateurs? Où la variation entre-t-elle dans le procédé? Quels arrêts sont prévisibles? Quelles décisions se prennent en dehors du système officiel? Dans une usine d’armoires ou de menuiserie architecturale, ces questions ramènent souvent à l’estimation, à l’ingénierie, aux listes de coupe, à la finition, à la préparation de la quincaillerie et à la coordination de l’installation. Ces éléments sont moins spectaculaires qu’un achat d’équipement, mais ils déterminent généralement si la machine fonctionnera.
Mesurer avant de déplacer l’équipement
Dans certaines usines, la réponse passe par la simulation avant l’équipement. Shih et Shakouri citent Pelco Products, un fabricant de produits de circulation et de services publics de l’Oklahoma, qui a utilisé la simulation numérique pour tester des changements de flux de production avant de déplacer l’équipement. Le modèle a aidé l’entreprise à repérer les goulots d’étranglement, à évaluer différents scénarios et à éviter de réorganiser l’atelier uniquement selon des opinions ou des habitudes. La même logique s’applique à un atelier de bois qui cherche à déterminer si la congestion provient de la capacité d’usinage, du ponçage, de la finition, de l’assemblage ou des lancements tardifs par l’ingénierie.
D’autres usines peuvent d’abord avoir besoin de meilleures données d’exploitation. TMF Center a installé des capteurs peu coûteux de consommation électrique afin de comprendre les habitudes d’utilisation et de développer des tableaux de bord en temps réel. Kirby Risk Manufacturing a expérimenté avec des capteurs sonores et l’apprentissage automatique pour détecter des problèmes de qualité pendant les opérations. Primient a utilisé l’imagerie pour accroître la précision de l’évaluation de la distribution granulométrique des cristaux de sucre. Dans une usine de produits secondaires du bois, des projets comparables pourraient commencer par l’utilisation des CNC, les temps d’arrêt de la plaqueuse de chants, les reprises en finition, les goulots d’étranglement au ponçage ou le nombre de travaux en attente de quincaillerie manquante. Chacun transforme un signal de production en information utilisable par les gestionnaires et les opérateurs.
Les fabricants devraient commencer là où l’incertitude coûte déjà du temps, de la capacité ou de la qualité. Un capteur qui indique quand une toupie CNC est inactive peut être plus utile qu’un robot installé dans un procédé instable. Un tableau de bord qui montre les goulots d’étranglement entre la coupe, le placage de chants, le perçage, le ponçage, la finition et l’assemblage peut générer une valeur plus immédiate qu’un projet complexe d’intelligence artificielle.
Impliquer tôt la main-d’œuvre
L’aspect humain doit être abordé dès le départ. Shih et Shakouri décrivent Rise Manufacturing, où les employés se méfiaient d’un robot collaboratif parce qu’ils pensaient qu’il pourrait les remplacer. L’Oklahoma Manufacturing Alliance a aidé l’entreprise à faire l’essai de l’équipement, et les travailleurs ont constaté que le robot pouvait réduire la variabilité d’un procédé manuel de polissage tout en permettant aux employés d’accéder à de meilleurs postes. Dans la fabrication du bois, le même enjeu se présente lorsque l’automatisation modifie le ponçage, le chargement, l’inspection, la manutention des matériaux ou les travaux d’assemblage répétitifs.
Prévoir un budget pour l’intégration
Les grands fabricants font face au même problème à plus grande échelle. Fuchs, Kelkar et Armstrong soutiennent que de nombreux échecs en automatisation découlent de ruptures d’intégration touchant l’équipement, les systèmes informatiques, les flux de travail et les capacités internes. Ils soulignent également que le matériel peut ne représenter qu’une minorité du coût total du système, une grande partie des dépenses étant liée à la configuration et à l’intégration. Les fabricants de produits du bois habitués à acheter des machines comme des actifs distincts doivent budgéter et gérer l’automatisation différemment.
La structure de leadership devient importante dès que l’automatisation touche la qualité, le débit, la dotation, la capacité de maintenance, les engagements envers les clients et l’architecture des données. Fuchs, Kelkar et Armstrong citent des entreprises qui ont élevé l’automatisation au moyen de postes comme celui de chef de l’automatisation ou de structures de gouvernance interfonctionnelles. Dans un atelier canadien de bois de plus petite taille, l’équivalent peut être moins formel : un directeur de production, un programmeur, un estimateur et un installateur qui se réunissent régulièrement pour décider quels problèmes de procédé sont prêts pour l’automatisation et lesquels exigent encore un contrôle de base.
Développer les capacités, pas seulement la capacité de production
Pour les plus petits fabricants, la voie pratique est généralement progressive et structurée. Shih et Shakouri mettent l’accent sur le rôle des partenariats d’extension manufacturière, des programmes universitaires, des subventions d’État et des réseaux de pairs pour aider les entreprises à tester les outils numériques et à réduire les risques liés à l’adoption initiale. Les fabricants canadiens de produits secondaires du bois peuvent appliquer le même principe par l’entremise des associations industrielles, des fournisseurs de machinerie, des fournisseurs de logiciels, des collèges et d’ateliers pairs prêts à partager ce qui a fonctionné et ce qui n’a pas fonctionné. Le soutien externe est le plus utile lorsqu’il aide l’entreprise à développer ses capacités internes.
L’automatisation est souvent présentée comme une mise à niveau technologique. Sur le plancher de production, elle met à l’épreuve la compréhension que l’entreprise a de son propre travail. Le robot compte. Les programmes, les gabarits, les capteurs, les tableaux de bord, les routines de maintenance, les plans de formation, les calendriers de finition, la préparation de la quincaillerie et les procédures d’exception qui l’entourent comptent tout autant.
Bibliographie
Fuchs, Steffen, Ani Kelkar et Ben Armstrong. « How to Successfully Automate in Manufacturing ». Harvard Business Review, 22 septembre 2025.
Shih, Willy C., et Ali Shakouri. « How Smaller Manufacturers Can Upgrade Their Tech ». Harvard Business Review, 21 septembre 2023.
 Tyler Holt est rédacteur en chef du magazine Le monde du bois / Wood Industry. Titulaire d’une maîtrise en littérature et édition, il a plusieurs années d’expérience dans l’industrie de l’édition et des médias numériques. Son principal domaine d’étude concerne l’effet des technologies numériques sur la production industrielle et en réseau.